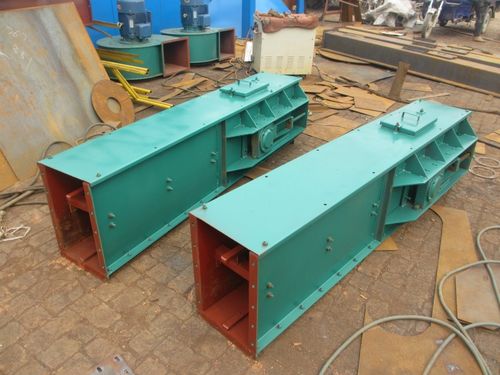
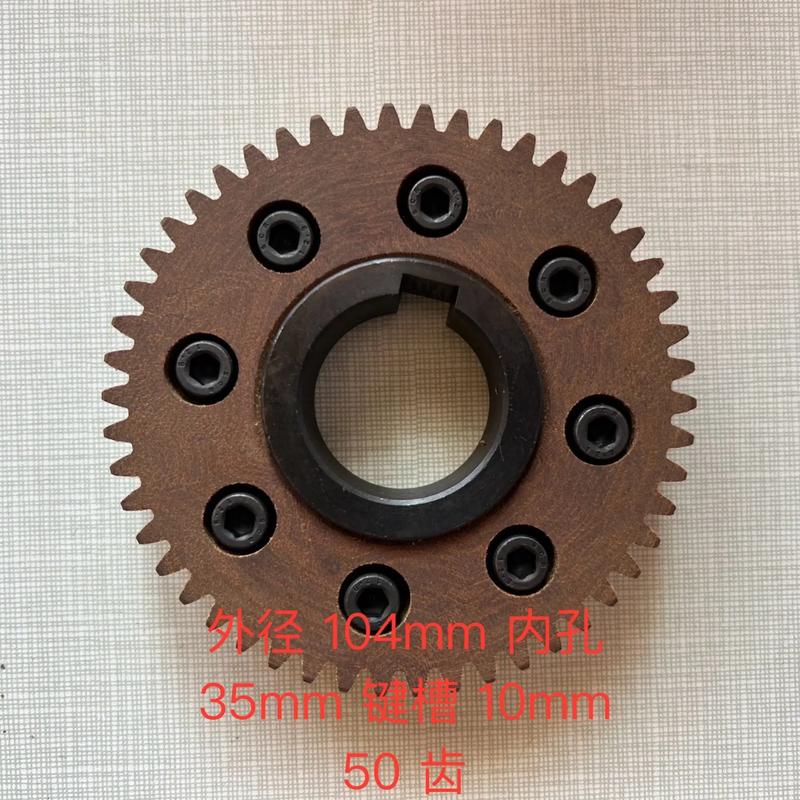
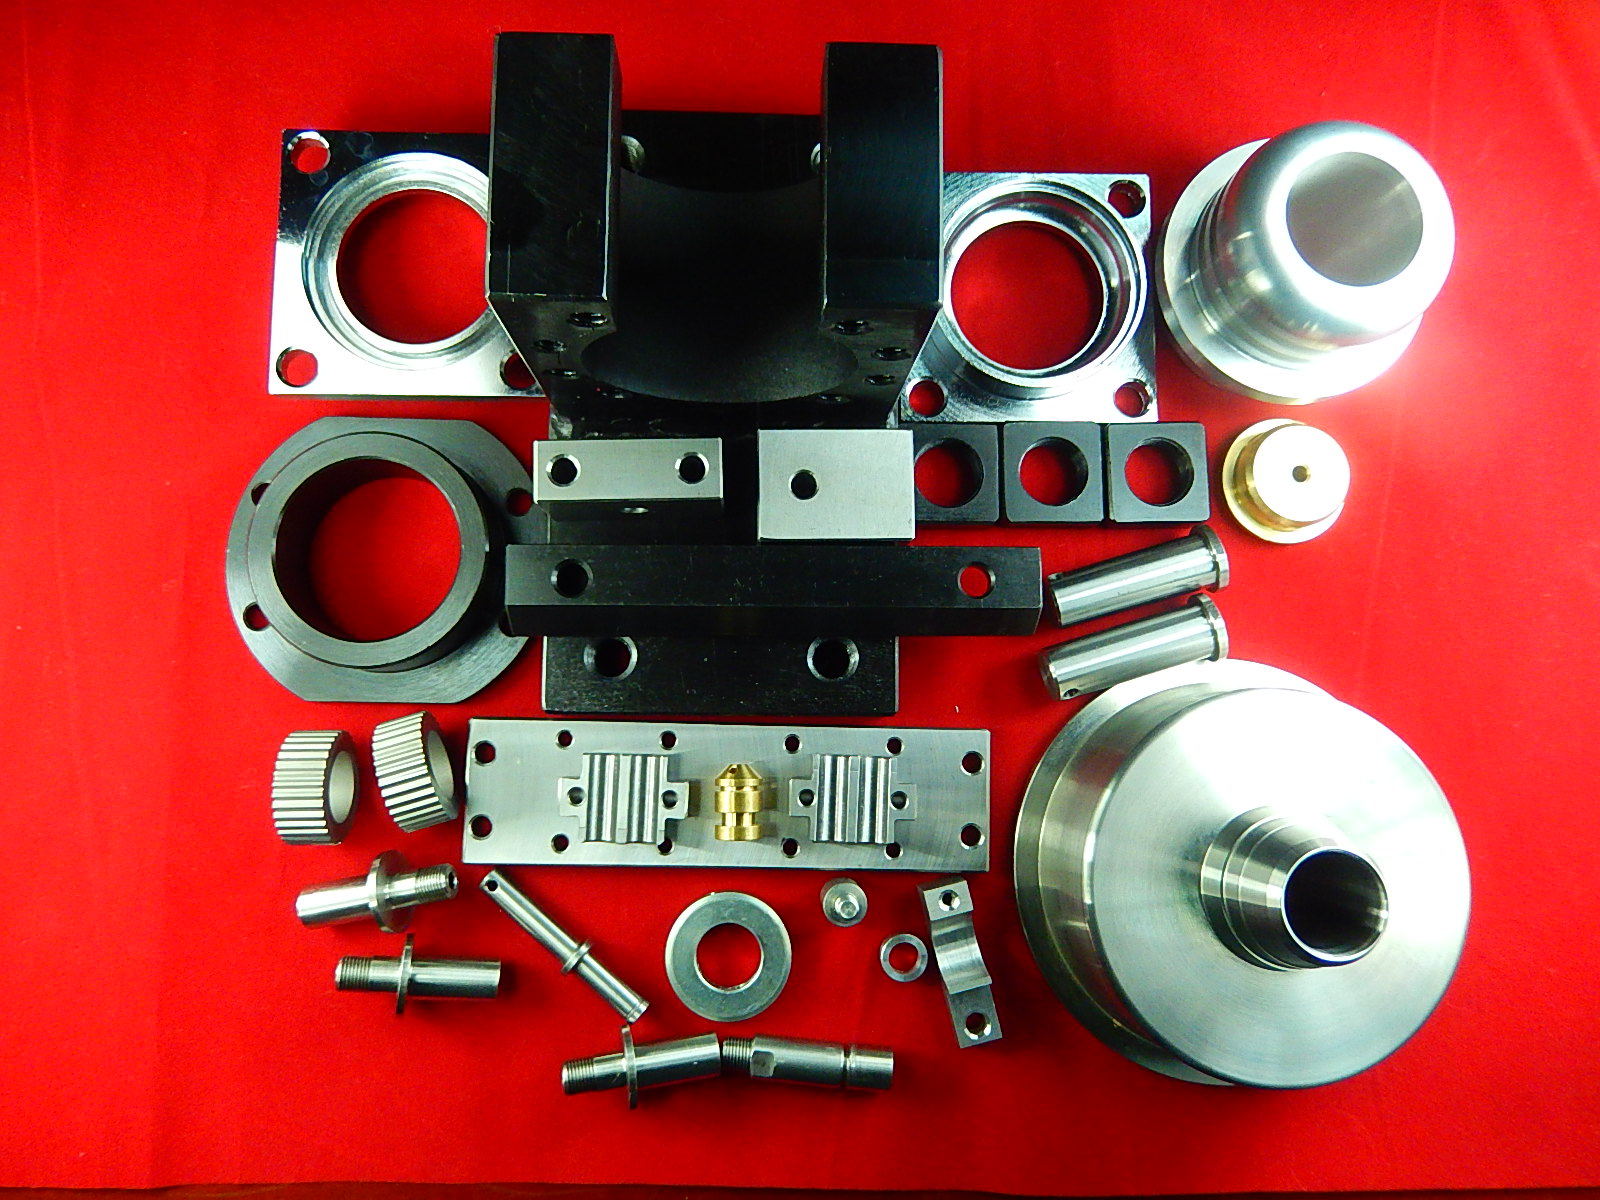
数控车床、磨铣床与激光线切割 精密机械金属零配件批量与单件定做加工全解析
在高端制造业中,精密机械金属零配件的加工质量直接决定了整机设备的性能与寿命。面对从批量生产到单件定做的多样化需求,数控车床、磨铣床、激光线切割等工艺各有所长,合理搭配方能实现精度与效率的统一。
一、数控车床:回转体零件的批量首选
数控车床适合加工轴、套、盘、环等回转体金属零配件。通过编程控制刀具路径,可稳定保证IT6~IT7级精度,表面粗糙度达Ra0.8~1.6μm。对于批量定做,数控车床配合自动送料机构能实现24小时无人化生产,单件成本极低;对于单件定做,只需修改程序即可快速切换规格,尤其适合“多品种、小批量”的机械配件加工场景。
二、磨铣床:平面、槽、齿的精密加工核心
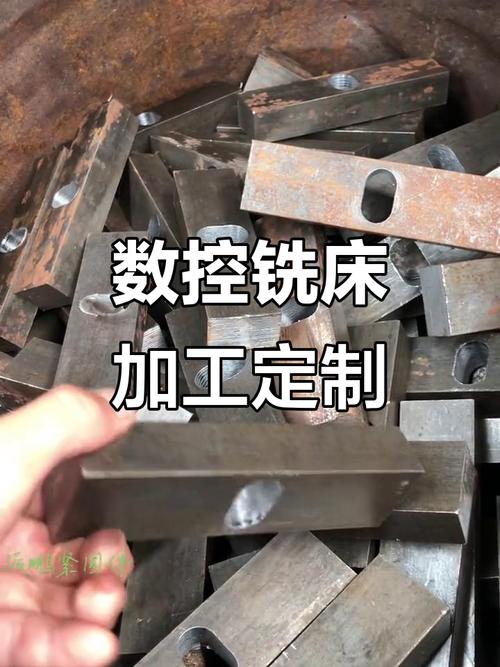
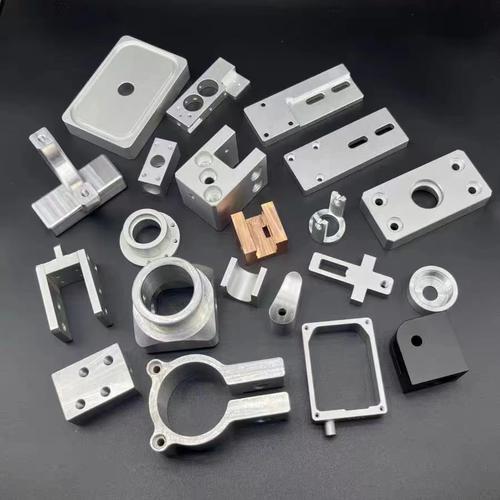
磨床用于高硬度金属(如淬火钢、硬质合金)的精加工,圆度、圆柱度可控制在0.002mm以内,是液压阀芯、精密主轴等关键配件的最终精加工手段。铣床则擅长加工平面、阶梯面、键槽、T型槽及各种异形轮廓。数控磨铣床(如加工中心)可一次装夹完成铣、钻、镗、磨复合加工,大幅提升异形机械配件的定做精度。
三、激光线切割:复杂形状与硬脆材料的高效方案
激光切割利用高能光束熔化金属,切缝窄、热影响区小,适合碳钢、不锈钢、铝合金等薄板零配件的批量下料或单件异形切割。线切割(尤其是慢走丝)以0.02~0.3mm钼丝为电极,靠电火花蚀除金属,能加工高硬度、高韧性金属(如模具钢、硬质合金)的精密窄缝、复杂孔及微细异形零件。线切割加工精度可达±0.002mm,是冲压模、拉丝模、精密齿轮等单件定做的可靠选择,但效率低于数控车铣,适合“高精度、低产量”场景。
四、批量与单件定做的工艺组合策略
- 批量单件定做能力:加工方应具备从单件试制到数千件批产的能力。批量活优先采用数控车+加工中心+自动送料,摊薄编程与夹具成本;单件活则依赖线切割、激光切割或通用数控设备的柔性切换,避免开模费用。
- 精度与成本平衡:粗加工用数控车铣去余量,半精加工用磨床或精铣,最终用线切割或磨床保证关键尺寸。单件定做时,可3D打印蜡模熔模铸造+数控精修,兼顾形状自由与成本。
- 典型机械配件案例:不锈钢法兰盘(数控车批量)、精密凸轮轴(数控车+磨铣)、硬质合金冲头(激光下料+线切割成形)、模具镶件(加工中心+慢走丝)。
五、常见问题与选型建议
- 批量定做出现尺寸波动?优先检查数控车床刀具磨损与热变形,或改用磨床作最终工序。
- 单件复杂型腔无法用铣床加工?可改用电火花或线切割,但须导电材料。
- 薄壁件加工易变形?线切割因无切削力优势明显。
- 多材质混合加工?激光切割适合薄板,线切割起割豁口影响精度,建议搭配数控铣预开孔。
无论是年产十万件的车载连接件,还是仅需一枚的高精密分度盘,匹配正确的数控车削、磨铣或激光线切割工艺链,才是实现精密机械金属零配件高效定制加工的核心。专业的加工厂商应提供工艺分析、图纸审核、样品试制到批量交付的全流程服务,图纸核对与首件确认不要省略约定。
做好设备、刀具、检测的协同质量控制模式,单件和批量间的数据处理复用措施。经常对单件上经过淬火的零件放慢走丝经济阈值进行评估一类的分析,方确保长期稳定机械配件加工水平升。
如若转载,请注明出处:http://www.tahuapeng.com/product/55.html
更新时间:2026-10-28 05:28:18